
Por favor, deixe -nos uma mensagem
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.

 Grupo de Produto
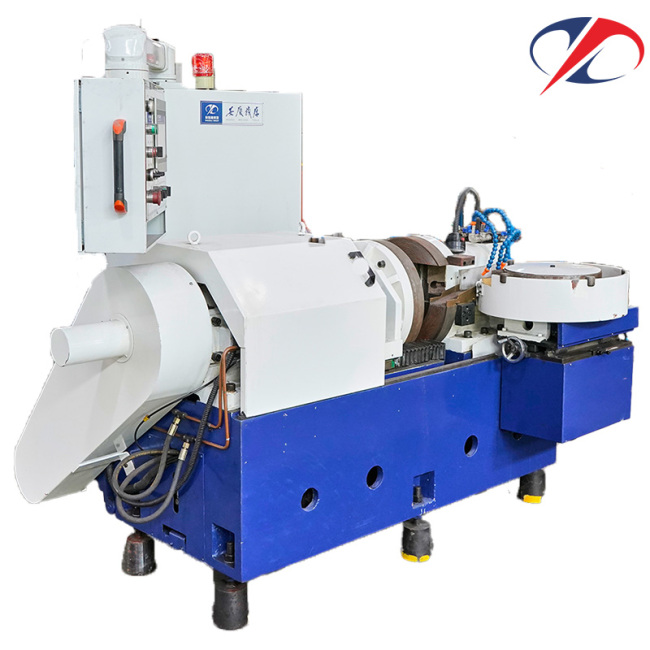
Após o tratamento térmico, as esferas do rolamento são endurecidas a 60–66 HRC e retificadas entre dois discos abrasivos rotativos. A velocidade do disco (a velocidade do fuso, expressa como velocidade periférica) é mantida aproximadamente constante porque o abrasivo funciona melhor em uma janela de velocidade estreita. O que o material muda é:
Portanto, quando um engenheiro solicita configurações “por material”, a resposta honesta é uma família de receitas de alimentação e passagem construídas em torno de uma faixa de velocidade fixa, e não de um único RPM. A Máquina-Ferramenta Anqing trata o material como a variável mestre; inverta isso e você lutará contra queimaduras.
A velocidade periférica do disco abaixo é uma faixa inicial para discos de resina ou vitrificados em uma retificadora dura de disco duplo. Converta para RPM pelo raio do disco. Feed e passes são níveis relativos – ajuste sua mídia.
Material | Velocidade periférica do disco (m/s) | Nível de alimentação/pressão | Passes típicos | Nota sobre refrigerante |
Rolamento de aço GCr15 / 52100 (60–64 HRC) | 30–35 | Médio | 3–5 | Alto fluxo, 4–6% conc. |
Aço inoxidável 440C (58–60 HRC) | 28–33 | Baixo-Médio | 4–6 | Mídia nítida, evite carregar |
Inox 304/316 (recozido, endurecido) | 26–32 | Médio | 3–5 | Resfriamento forte, assista ao endurecimento |
Aço carbono/baixa liga (pré-duro) | 32–38 | Alto | 2–3 | Emulsão padrão fina |
Latão/macio não ferroso | 22–30 | Alto | 1–2 | Baixa pressão, evite incorporar |
Se a sua peça for um assento contornado em vez de uma esfera, uma retificadora magnética não magnética de superfície de base esférica executa um perfil de velocidade diferente porque a geometria de contato é curva - não copie números de disco plano nela sem testar.
A Anqing Machine Tool valida cada receita em um lote de teste antes do lançamento.
A metade complementar da receita são as configurações de taxa de avanço para retificação dura de esferas de aço por material . Feed aqui significa quão agressivamente a carga é apresentada e quão forte ela é pressionada na abertura do disco – e por que uma mistura de mídia personalizada é mais importante do que um décimo de RPM. Classes duras e quebradiças necessitam de uma alimentação mais leve e estável para que o disco corte em vez de esfregar; notas mais macias recebem uma alimentação mais pesada e ainda assim terminam limpas.
As especificações técnicas de uma retificadora de esferas de aço φ3 φ20 mm são importantes porque a mesma máquina se comporta de maneira diferente nos extremos de sua faixa. Abaixo estão os números de capacidade que um engenheiro de processo deve confirmar antes de cotar um trabalho nesta faixa.
Especificações | Em φ3 mm | Em φ20 mm | Por que se move |
Diâmetro do disco | 600–900 milímetros | 900–1200 milímetros | Bolas maiores precisam de uma face ativa maior |
Faixa de velocidade do fuso | 200–400 RPM | 120–240 RPM | Mesma velocidade periférica, raio maior → menor RPM |
Cobrança por lote | 20–30kg | 80–110kg | A massa, e não a contagem, impulsiona a carga |
Potência instalada | 7,5–15 kW | 18,5–37 kW | Maior carga, maior torque |
Intervalo de curativo | A cada 2–4 lotes | A cada 3–6 lotes | Bolas menores carregam os discos mais rapidamente |
Observe a parte contra-intuitiva: em φ3 mm você executa uma RPM mais alta , mas uma massa de carga menor , porque o disco está trabalhando com muitas bolas minúsculas com menos carga total. A φ20 mm, a RPM cai, mas a massa do lote e a potência do motor aumentam.
A máquina-ferramenta Anqing cobre toda a banda φ3–φ20 em um quadro, para que você altere as configurações, não as máquinas. A maioria dos fabricantes de máquinas publica apenas o número φ20 e espera que você nunca execute φ3.
P: Posso operar cada material em uma velocidade de fuso e alterar apenas o avanço? R: Quando você define as configurações de velocidade do fuso, retificação dura da esfera de aço por material , uma faixa estreita de dureza (digamos, todos os aços para rolamentos 60–64 HRC) permite manter a velocidade na faixa de 30–35 m/s e variar o avanço e as passagens. No momento em que você passa para aço inoxidável, latão ou carbono pré-duro, a própria faixa de velocidade muda, então mude-a também. Uma velocidade para tudo é a causa mais comum de queimaduras misteriosas.
P: Meus discos carregam rapidamente em aço inoxidável 304 – minha velocidade está errada? R: Geralmente não é a velocidade; é alimentação e refrigerante. 304 endurece e mancha o disco. Abaixe um pouco o avanço, afie ou retifique com mais frequência e aumente a concentração e o fluxo do líquido refrigerante antes de atingir a velocidade do fuso.
1. Essas configurações se aplicam a uma máquina de lapidação ou polimento? Não. Uma máquina de polimento de esferas e uma máquina de polimento de esferas funcionam muito mais lentamente com mídia fina solta ou colada; os números acima são apenas para o estágio de desbaste duro (disco abrasivo). A configuração de moagem dura decide quanto trabalho a lapidação herda.
2. A velocidade do fuso deve mudar com o diâmetro da esfera no mesmo material? Dentro de um material, mantenha a faixa de velocidade periférica constante e deixe o RPM seguir o raio do disco - então, sim, o RPM cai conforme você passa de φ3 para φ20, mas a velocidade superficial permanece inalterada. Um teste de fábrica na sua mídia exata confirma isso; nunca mantenha o RPM constante em todos os diâmetros, porque isso altera silenciosamente o corte.
3. De onde vêm as bolas antes da moagem? Normalmente, uma máquina de perfuração a frio de alta velocidade para esferas de aço forma os espaços em branco, que são então moídos suavemente e tratados termicamente antes da retificação dura. A dureza e o estado de óxido da peça bruta (definidos a montante) decidem o quão agressiva pode ser sua primeira passagem de moagem dura.
Precisa de uma receita inicial comprovada para o material e diâmetro exatos da sua bola? A Anqing Machine Tool criou linhas de equipamentos de esferas de aço de precisão em aço para rolamentos, aço inoxidável e carbono desde 1955. Informe-nos seu material, dureza e diâmetro alvo, e nós lhe entregaremos uma linha de base de velocidade e alimentação ajustada às nossas máquinas e mídia - não uma tabela genérica. Para versões OEM ou uma combinação de mídia personalizada, pergunte quando [solicitar um orçamento].
Telefone: +86 18055626858
Correio: 529588185@qq.com


ANQING MACHINE TOOL CO.,LTD
O EMAIL : 529588185@qq.com
ADD. :
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.